
7x24小时咨询热线
400-660-3310
当前位置 : 好学校 长沙PLC编程 长沙工控帮教育 课程正文
长沙工控帮教育
认证等级
长沙工控帮教育
已获好学校V2信誉等级认证
信誉值
与好学校签订读书保障协议:
课程详情
开班信息
校区地址
学校相册
学员点评
学校问答
读书保障
手机预订再优惠
微信关注好学校
报读课程额外再返现
【行业前景】
近年来,人工成本占比越来越高,而自动化设备成本呈逐年下降趋势。成本上的考虑,让企业在扩大生产时逐渐倾向于选择自动化程度较高的生产线,并热衷于对原有的自动化程度较低的生产线进行改造,长三角与珠三角的制造企业在这方面表现得尤为明显。
与此同时,随着政策支持力度不断加大,进行自动化、信息化改造的企业大多能够享受政府补贴,“机器人产业园”也成了珠三角、长三角炙手可热的项目。智能制造2025、工业4.0等概念的提出,昭示着以后的制造业将是一个高度自动化、智能化的行业,自动化人才的需求也会不断增长。
【学习目标】
通过本课程的系统化学习,熟练掌握西门子 S7-200 SMART / S7-1200 / S7-1500 PLC 的硬件选型、软件编程、现场调试、故障诊断以及设备维护等方面的实用知识,熟练掌握 STEP 7-Micro/WIN SMART 软件的编程和博途(TIA)工程软件的使用。通过项目化实操练习,掌握自动化系统中核心的控制技术,以及工业网络通讯、分布式 IO、变频器、步进电机、伺服电机、人机界面等重要自动化设备的系统集成技术,具备一般工厂自动化控制系统的设计与调试能力。
【培训对象】
1、机电一体化、电气自动化、应用电子、数控、计算机等相关专业本专科毕业生。
2、有志于从事自动化行业的社会人员。
3、想提升技能水平的在职工程师。
【教学特色】
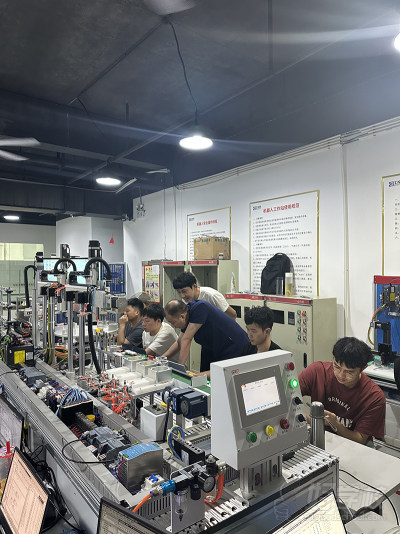
专业教师的“理论与实践+课堂监督”式教学 与 生活辅导专员的“生活与心理关怀”相结合。摆脱自身懒惰学习怪圈,使您尽量抛却影响学习的杂念专心于学习。
【课程内容】
课程按“基础篇—进阶篇—实战篇”三篇推进,共八个阶段、层层递进:先把电工与电气设计的地基打牢,再进入 PLC 编程,然后向通讯、轴控制、模拟量等专项技术展开,最后落到真实项目的调试与交付,并用一个阶段做职场素养的收口。
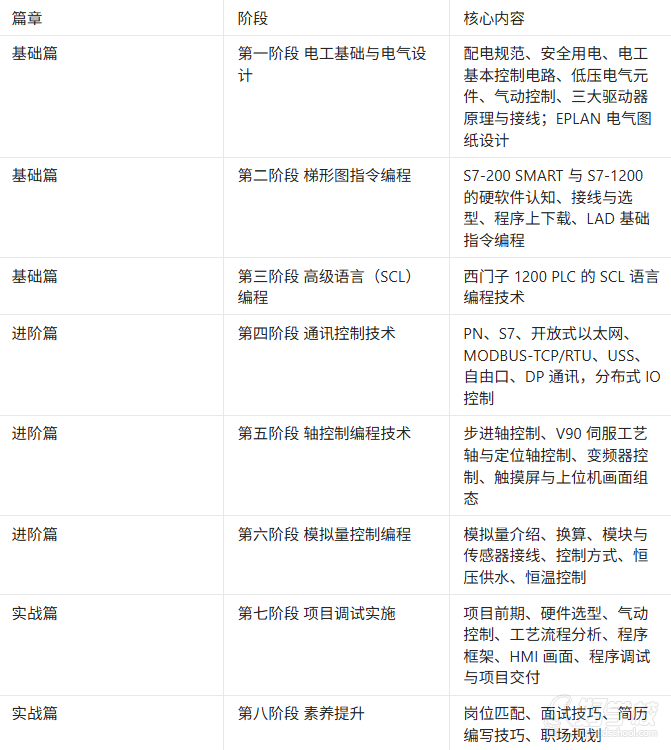
第一阶段 电工基础与电气设计(基础篇)
电工基础:配电标准及规范、安全用电、电工基本控制电路、常用低压电气元件介绍;气动控制部分讲解气缸、电磁阀的原理与介绍;变频器、步进电机、伺服电机的控制原理与控制接线。
电气设计:EPLAN 软件安装与界面讲解、电气图纸设计规范;快捷键、工具栏、视图的定制,项目的创建及属性设置,页的基本操作及属性讲解,图形编辑器的基本操作,符号库的基本使用,文本类型介绍和使用,符号宏与窗口宏的创建及调用,报表的生成,端子连接图的生成;最终利用 EPLAN 制作电路图纸。
阶段目的:通过实践练习,能独立完成设备的电气故障排查与电气硬件调试,并加强对电工基础的深入理解,确保理论知识与实际操作有效结合。学员将通过 EPLAN 绘制电气控制原理图(含变频器、步进、伺服系统等电路图),并通过实操接线深入理解这三大驱动器的工作原理,为后续的自动化项目实施和设备调试打下基础。
第二阶段 梯形图指令编程(基础篇)
硬件与软件认知:S7-200 SMART CPU 及其重要性能参数介绍,CPU 输入输出接线详解,扩展模块选型,200 SMART 软件的安装及应用,程序的上传下载;S7-1200 CPU 及其重要性能参数介绍,1200 CPU 输入输出接线详解,1200 PLC 扩展模块选型及应用,TIA 软件的安装及应用,程序的上传下载。
编程基础:S7-200 SMART 编程中的数据类型、数据存储区,基础指令(LAD 的位逻辑、定时器、计数器、数学运算等)的应用,子程序应用、中断、高速计数等应用;S7-1200 的数据类型,TIA 中 FB、FC、DB、OB 块应用,LAD 基础指令应用(位逻辑、定时器、计数器、数学运算、字符串运算等),中断、高速计数等应用。
阶段目的:为学员创建编程基础。通过熟悉软件与硬件、学习并实操梯形图(LAD)基础指令,学员将掌握梯形图语言的基础指令,能够认识 PLC 的相关基础操作,能够运用 LAD 进行简单的逻辑编程,能够看懂 LAD 的简单程序,为后续深入学习更复杂的 PLC 编程打下基础。
第三阶段 高级语言(SCL)编程(基础篇)
课程内容:逻辑指令——与(AND)、或(OR)、非(NOT)、IF 逻辑判断指令;SCL 如何做数学运算;SCL 编程逻辑;SCL 指令 FOR 循环运用;SCL 其他循环指令运用;SCL 其他指令运用。
阶段目的:本阶段主要学习西门子 1200 PLC 的 SCL 高级语言编程,通过与梯形图编程的对比练习,确保学员能够掌握 SCL 的基础指令,能够利用 SCL 语言进行简单的程序编写,利用 SCL 语言作数学运算及逻辑程序编写,提升编程技能和实践能力。
第四阶段 通讯控制技术(进阶篇)
课程内容:通讯控制部分涵盖 PN(PROFINET)通讯、S7(PUT/GET)协议、开放式以太网通讯、MODBUS-TCP 通讯、MODBUS-RTU 通讯、USS 通讯、自由口通讯、DP(PROFIBUS)通讯,以及分布式 IO 控制。
阶段目的:本课程主要学习 S7-200 SMART 和 S7-1200 PLC 的几种常用通讯协议。通过对各种通讯协议的掌握,能够进行设备之间数据的传递,能够将通讯运用到项目中或程序中,不局限于 CPU 自身的编程,使学员的技能更加多元化,能够在项目中选取适用的通讯协议,并且能够正确组态该通讯协议,能够较快地解决项目中涉及到的通讯报错。
第五阶段 轴控制编程技术(进阶篇)
课程内容:200 SMART 步进轴控制、1200 步进轴控制、1500 步进轴控制;V90 伺服工艺轴控制、V90 伺服定位轴控制;变频器控制;威纶通触摸屏画面组态、西门子 HMI 画面组态、WINCC 画面组态。
阶段目的:本阶段深入学习步进轴和 V90 伺服的控制,深入了解触摸屏上位机的组态,让学员能够通过触摸屏或上位机组态轴的参数调试面板,能够通过轴之间的配合控制来实现流水线动作、一些曲线的轨迹控制等,提高学员实际动手能力,完成项目中的轴控制操作。
第六阶段 模拟量控制编程(进阶篇)
课程内容:模拟量介绍、模拟量换算、模拟量模块接线、模拟量传感器接线、模拟量控制方式,以及恒压供水、恒温控制两个典型应用。
阶段目的:本阶段旨在让学员了解模拟量的运用、接线、换算等,通过对模拟量的了解,掌握如何利用模拟量来调控 PID,增强学员的技能属性,使学员成为一个自动化完整性人才。
第七阶段 项目调试实施(实战篇)
课程内容:项目前期——项目设计、项目研发流程与前提;硬件选型——制定选型计划、选型要求、设备 BOM 表、I/O 表,整机项目硬件组成、BOM 创建、I/O 点位表、变量表创建、IP 地址分配;气动控制——项目所用气缸原理介绍、工业现场常用气缸、气动电磁阀原理分析、气动控制原理;工艺流程分析——单站工艺要求与整机工艺流程分析;项目程序框架——项目程序架构;HMI 画面制作——登录画面、功能画面、参数画面、故障画面等;项目程序调试——程序调试方法与注意事项;项目交付——项目交付与管理。
阶段目的:本阶段专注于通过实际项目演练,使学员全面掌握气动控制原理、触摸屏制作和变频器、伺服驱动器等参数调试,熟悉整个自动化流程。通过 PLC 控制气缸和各类电机、实现物流分选和流水线等项目的实践操作,学员将对项目的整体架构和运作流程获得清晰的认识,提前了解做项目的整体流程,为独立承担复杂项目打下基础。
第八阶段 素养提升(实战篇)
课程内容:匹配岗位、面试技巧、简历编写技巧、职场规划。
阶段目的:本阶段致力于全面提升学员的职场综合能力,通过简历辅导和模拟面试,加强学员的求职技巧,同时提升职场适应力,帮助学员在职场中展示自身优势、更快融入工作环境。
【教学特色】
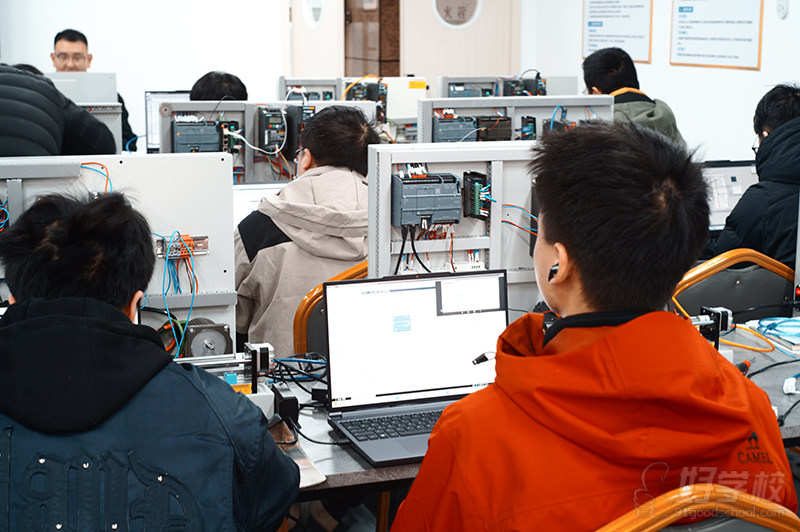
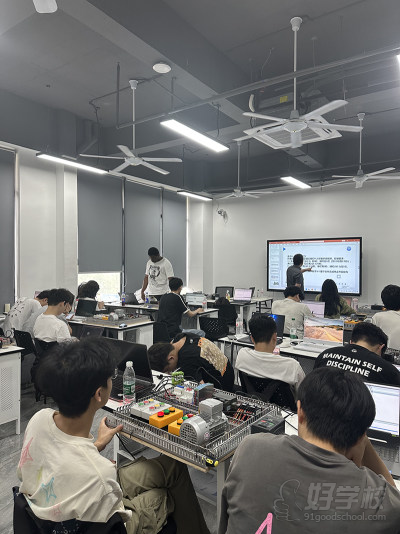
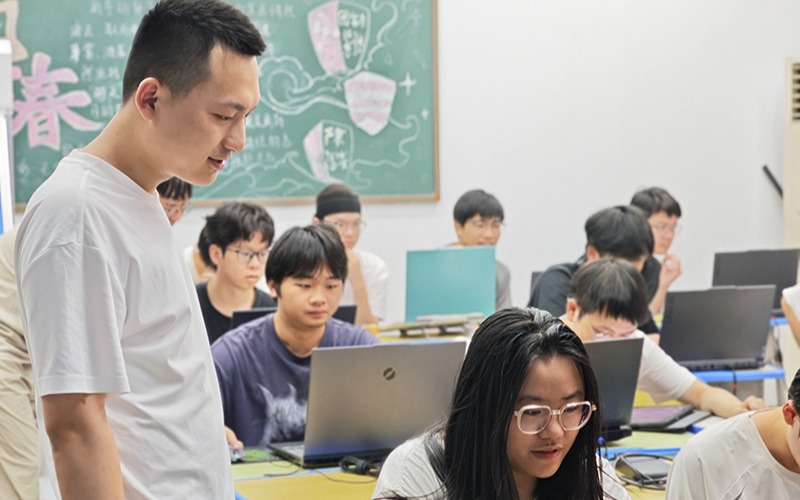
1、双师配置,教学与生活两条线都有人管。 专业教师负责“理论与实践 + 课堂监督”式教学,生活辅导专员负责“生活与心理关怀”,两条线结合,帮助学员摆脱自身懒惰的学习怪圈,尽量抛却影响学习的杂念,专心于学习。
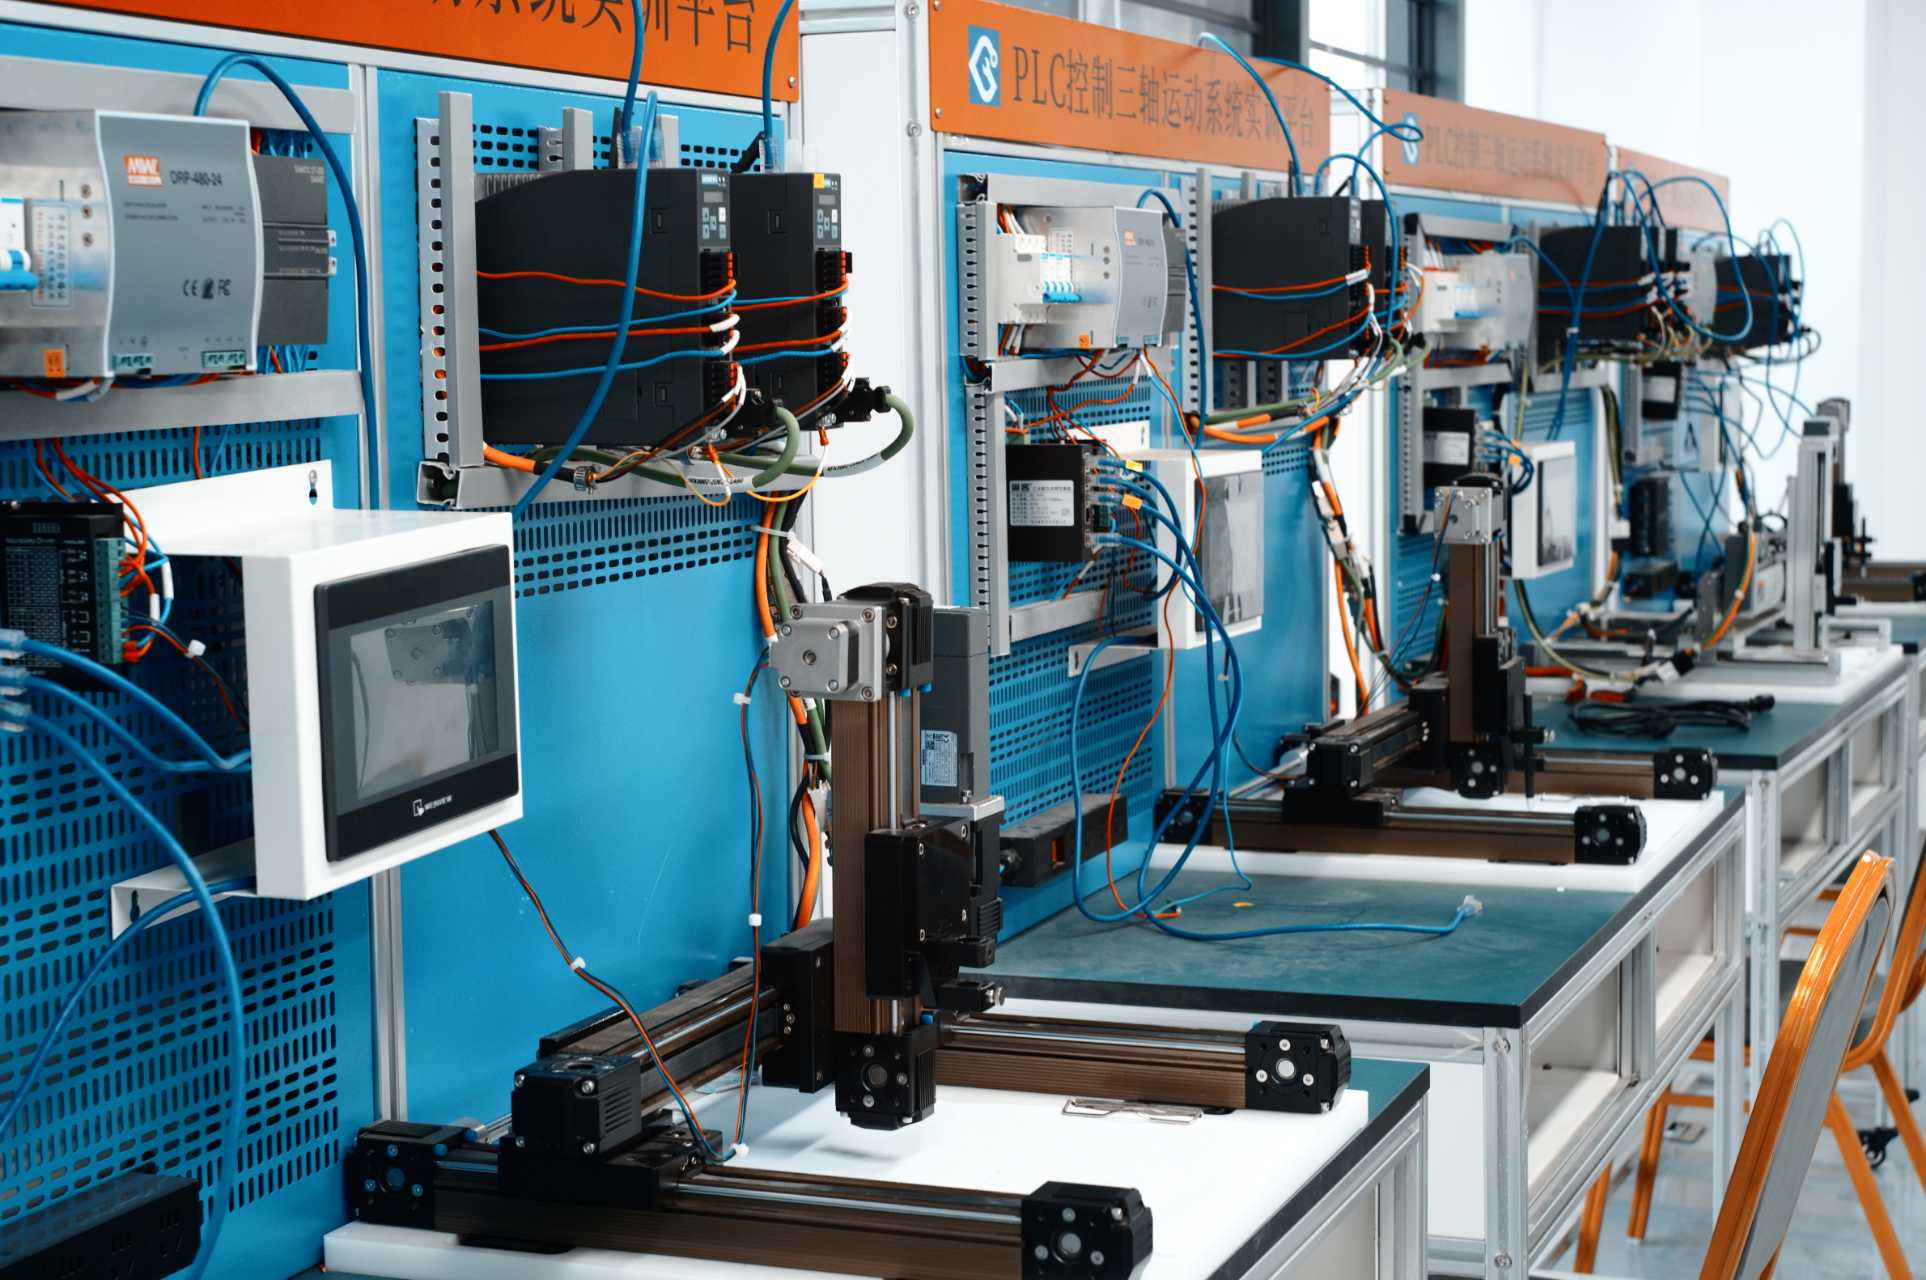
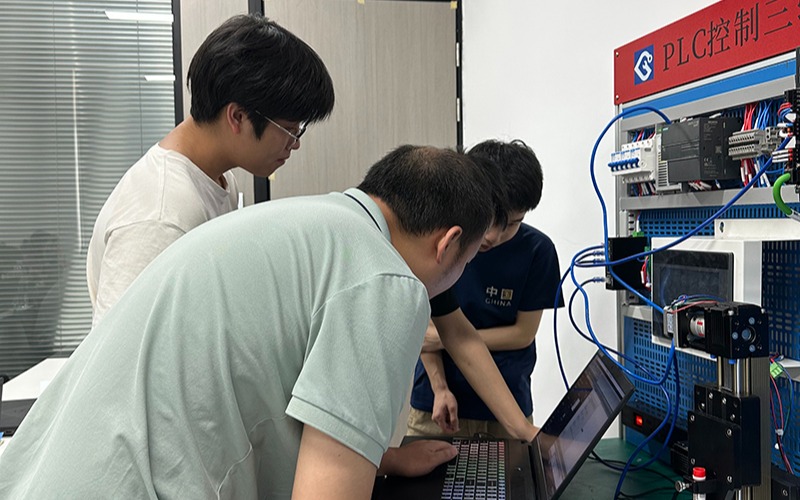
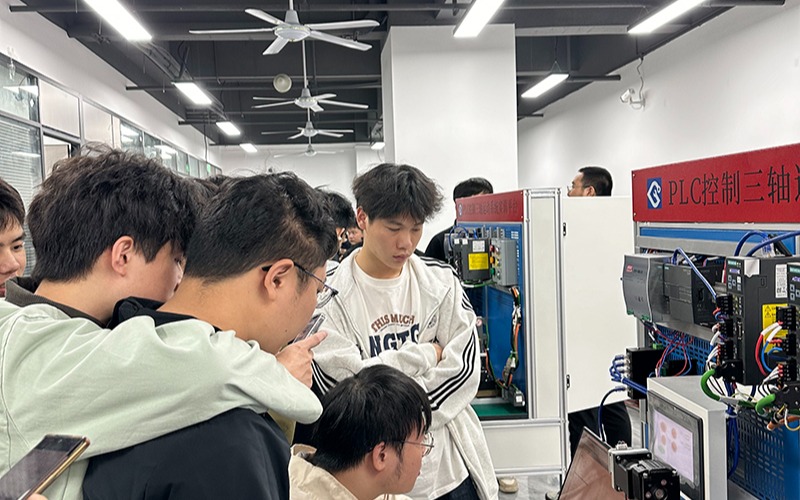
2、理实一体,一人一机。 学校坚持理论教学与项目实操比例为 1:1,教学上做到学员一人一机、理实一体、学做结合。学习过程中,讲师根据教学章节适时组织理论考试和实操评价考核,学一段、练一段、考一段。
3、以实际工程项目为导向。 课程不脱离工程现场讲理论,而是以真实项目为载体推进,从硬件选型、BOM 与 I/O 表、程序框架,到 HMI 画面、程序调试和项目交付,按做项目的真实顺序走一遍。
4、师傅带徒弟式的手把手传帮带。 这是学校一贯坚持的培训理念,讲师带着学员动手做,遇到问题当场拆解,而不是只在台上讲。
5、课程内容可按学员情况调整。 以上所列课程内容为本课程的整体规划,具体学习内容和课程安排,讲师将根据学员情况和学习意见作相应调整。
6、企业团队可上门培训。 如贵单位技术人员在十人以上,学校可安排讲师带设备到客户现场进行内部培训(特设内容课程)。
校区地址
学校相册
更多 >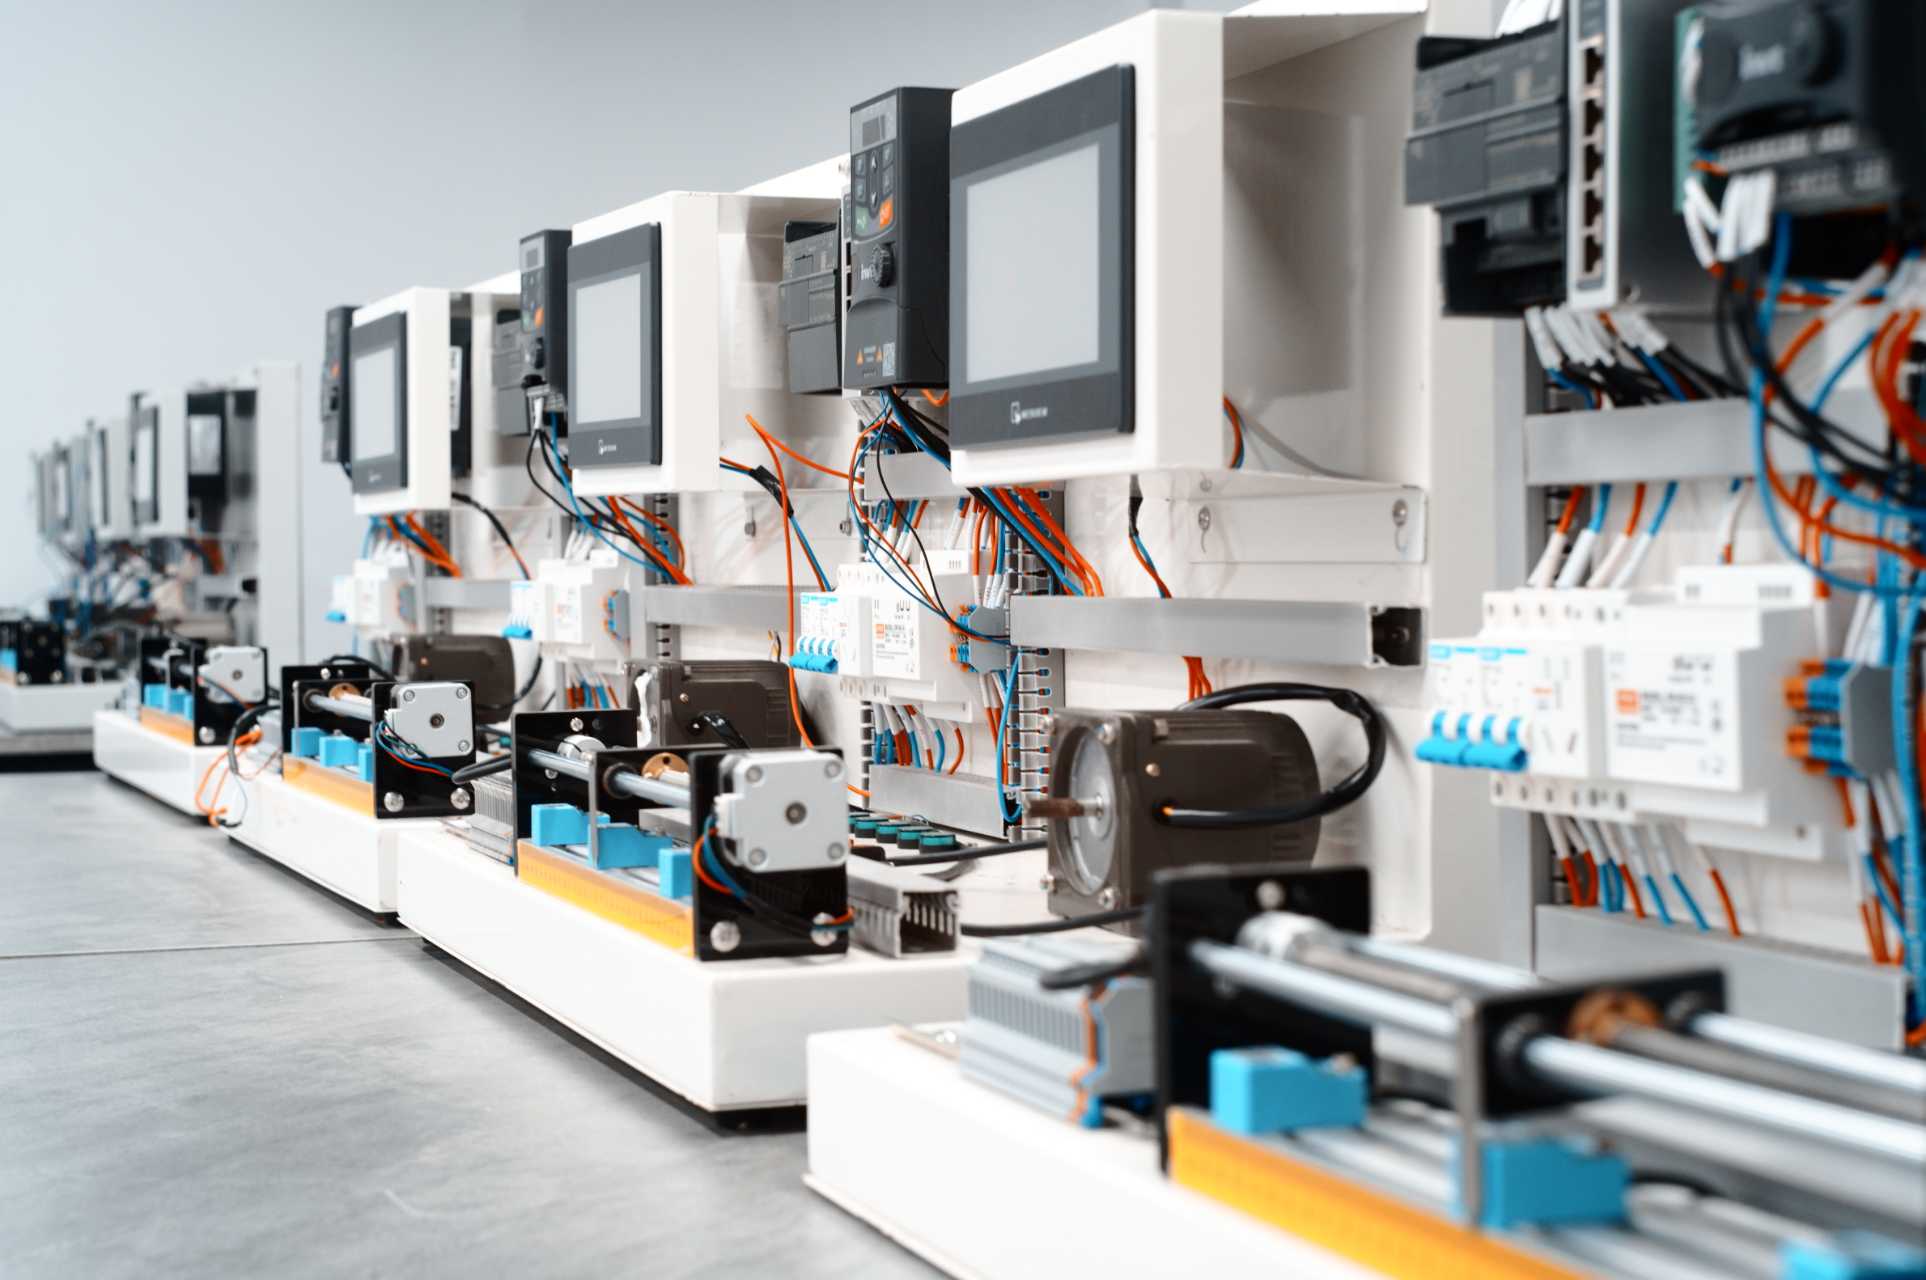
看过的人还关注了
更多适合课程
全城PLC编程学校,一网打尽,立即搜索:
在线预约免费试听


.png)
.png)
.png)
.png)


 官方授权声明

 粤公网安备 44010602004272号
学员点评
100%满意度
长沙工控帮教育
综合
环境 : 5.0师资 : 5.0教学 : 5.0
廖*杰
私信AT(环境:5.0师资:5.0教学:5.0)
教学设备齐全,教师认真负责,学习氛围浓厚
2025-03-12
周*文
私信AT(环境:5.0师资:5.0教学:5.0)
200smart学习,设备充足,学用结合
2023-12-18
张*淼
私信AT(环境:5.0师资:5.0教学:5.0)
学习了电工班,顺利拿到电工证,老师很专业值得报名
2023-03-30